Berita Industri
Rumah / Berita / Berita Industri / Ekstrusi Karet Khusus vs. Cetakan: Perbedaan Utama dan Cara Memutuskannya


2026-10-05
Seorang insinyur pengadaan mengirimkan satu RFQ untuk profil penyegelan EPDM dan menerima dua penawaran yang sangat berbeda: satu dari ekstruder, satu dari cetakan. Versi ekstrusi harganya lebih murah per meternya, tetapi tidak dapat membentuk tikungan 90 derajat di setiap ujungnya. Versi cetakan menangani tikungan dengan mudah, namun memerlukan biaya perkakas beberapa kali lebih tinggi. Itulah realitas praktis dari ekstrusi karet khusus vs. pencetakan: dua proses yang dimulai dari senyawa yang sama namun berbeda sepenuhnya dalam geometri, biaya, toleransi, dan waktu tunggu.
Definisi inti
Ekstrusi karet adalah proses pembentukan profil yang berkesinambungan: karet yang tidak diawetkan dipaksa melewati bukaan cetakan, dan penampang melintangnya tetap sama di sepanjang panjangnya. Pencetakan karet adalah proses batch berbasis rongga: setiap bagian dibentuk secara independen di dalam alat tertutup di bawah panas dan tekanan.
Pencetakan adalah pilihan yang tepat bila bagian tersebut memiliki bentuk tiga dimensi yang tidak dapat ditarik melalui cetakan; ekstrusi adalah pilihan yang tepat setiap kali bagian tersebut berbentuk segel, trim tepi, atau selang yang panjang dan berprofil konstan.
Dalam pencetakan kompresi, senyawa kosong yang telah dibentuk sebelumnya ditempatkan di rongga terbuka, mesin press ditutup, karet dikeringkan dengan panas, dan bentuk kilatan di sepanjang garis perpisahan. Cetakan transfer dan cetakan injeksi mengikuti prinsip rongga yang sama tetapi berbeda dalam cara senyawa memasuki alat. Sebaliknya, ekstrusi menggunakan sekrup atau ram untuk mendorong strip kontinu melalui lubang berbentuk; profil tersebut kemudian diawetkan dalam oven udara panas, penangas garam, atau autoklaf sebelum dipotong memanjang.
Keputusan dimulai dari gambar bagiannya, bukan materialnya. Kedua rute tersebut menerima EPDM, silikon, karet alam, dan sebagian besar senyawa sintetis. Yang menentukan prosesnya adalah apakah geometrinya kontinu dan prismatik atau diskrit dan tiga dimensi.
Jika suatu bagian memerlukan penampang yang sama sepanjang dua meter, ekstrusi adalah satu-satunya proses yang ekonomis; jika memerlukan potongan bawah, diameter berundak, atasan, atau sisipan cetakan, diperlukan pencetakan.
Ekstrusi menghasilkan penampang tetap yang panjangnya tidak terbatas. Profilnya bisa padat, berongga, atau diekstrusi bersama dengan bahan kedua, tetapi panjangnya tidak bisa bervariasi. Pencetakan mereproduksi rongga tiga dimensi tertutup pada setiap siklus, sehingga fitur seperti ulir internal, flensa pemasangan, dan diafragma yang diperkuat kain menjadi mungkin. Bagan di bawah ini membandingkan dua proses pada lima atribut teknik.
Perbandingan kemampuan proses, skala 0-10
Lebih tinggi lebih baik pada setiap atribut. Skor adalah perbandingan terarah untuk proyek karet khusus pada umumnya.
Aturan praktis yang dapat diandalkan: jika penampang tetap sama selama lebih dari 300 mm, ekstrusi hampir selalu menang dalam hal biaya. Jika bentuknya bervariasi sepanjang panjangnya, pencetakan adalah satu-satunya cara.
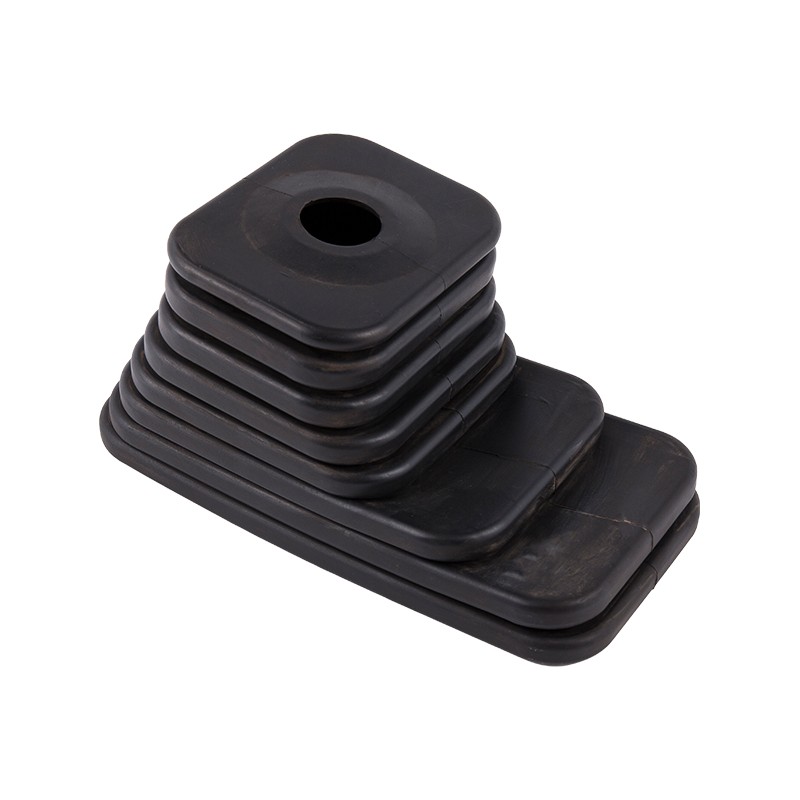
Ambil karet bellow yang digunakan sebagai penutup debu perpindahan gigi: lilitannya mengubah diameter sepanjang sumbu, sehingga tidak ada cetakan lurus yang dapat memproduksinya. Bagian tersebut dicetak dalam rongga dua bagian, dan logika yang sama berlaku untuk grommet kabel, penutup, dan dudukan getaran.
 Boot Pemindah Gigi Karet EPDM Penutup Debu Bellow EPDM ini cocok untuk penutup debu perpindahan gigi dengan diameter bervariasi, dibentuk untuk bentuk kompleks yang tidak dapat dihasilkan oleh ekstrusi. Ini menawarkan ketahanan cuaca dan ozon yang terbukti untuk penggunaan otomotif. Lihat Produk →
Biaya cetakan ekstrusi hanya sebagian kecil dari biaya cetakan kompresi multi-rongga, namun kurva biaya per bagian bersilangan seiring dengan peningkatan volume dan alat cetakan diamortisasi.
Cetakan ekstrusi sederhana untuk profil padat atau berongga biasanya berharga ratusan dolar, sedangkan cetakan kompresi atau transfer produksi dengan sisipan rongga biasanya berharga ribuan. Ekstrusi juga memulai produksi lebih cepat karena uji coba cetakan lebih singkat daripada pengambilan sampel cetakan. Namun, setelah alat yang dicetak mencapai kondisi stabil, waktu siklus satu hingga lima menit per pengawetan merupakan hal yang umum untuk komponen berukuran sedang, dan alat multi-rongga melipatgandakan keluaran per siklus. Di atas sekitar 50.000 komponen per tahun, pencetakan dapat menghasilkan biaya unit yang lebih rendah pada komponen yang rumit secara geometris.
Bagian yang sama dapat mendarat di kedua sisi crossover tergantung pada jumlah rongga. Cetakan empat rongga membagi biaya perkakas menjadi empat bagian per siklus, yang menurunkan titik impas dibandingkan dengan perkakas satu rongga. Kisaran ini berasal dari penawaran proyek pada umumnya dan bukan daftar harga tetap; angka pastinya berubah seiring dengan ukuran profil, jumlah rongga, dan senyawa. Yang penting adalah bentuk kurva biaya, bukan titik perpotongannya.
Bagian cetakan memiliki kontrol yang lebih ketat pada permukaan penyegelan kritis karena rongga memperbaiki setiap permukaan, sedangkan profil yang diekstrusi memiliki toleransi penampang yang lebih longgar dan tidak dapat menangkap sisipan selama proses.
| Atribut | Ekstrusi | cetakan |
| Toleransi penampang | /- tipikal 0,3-0,8 mm | /- 0,1-0,3 mm pada peredupan kritis |
| Toleransi panjang potong | /- 1-2mm | Ketinggian bagian ditetapkan oleh rongga |
| Sisipan logam atau plastik | Tidak mungkin sebaris | Terikat selama penyembuhan |
| Undercut dan aksi sampingan | Tidak mungkin | Mungkin dengan slide atau inti yang dapat dilipat |
| Tekstur permukaan | Hasil akhir yang ditarik mati | Rongga terkontrol, dapat bertekstur |
Untuk segel pintu kendaraan komersial, profil bohlam yang diekstrusi memberikan penampang konstan berbiaya rendah, sedangkan potongan sudut yang dibentuk menghasilkan radius sempit yang tidak bisa dilakukan oleh cetakan lurus. Kebanyakan sistem pengupasan cuaca otomotif menggunakan keduanya.
Kekerasan juga menggeser keseimbangan. Senyawa yang sangat lunak di bawah 30 Shore A lebih mudah dikontrol dalam pencetakan karena rongga menopang permukaan selama proses pengawetan; mengekstrusi profil yang sangat lunak memerlukan penanganan yang hati-hati untuk menghindari distorsi sebelum vulkanisasi.
Kisah toleransi bukanlah kemenangan yang mudah untuk dibentuk. Ekstrusi memiliki konsistensi yang sangat baik sepanjang arah tarikan dan sering kali lebih disukai untuk proses penyegelan lurus yang panjang, di mana segmen cetakan penyambungan akan menciptakan jalur kebocoran. Di Tosun jalur produksi ekstrusi , profil terus menerus divulkanisasi dan kemudian dipotong sesuai panjang pelanggan, sehingga menjaga daya tarik ekonomis untuk suku cadang yang diukur dalam meter daripada milimeter.
Proses yang benar ditentukan oleh empat batasan: geometri yang diperlukan, volume tahunan, toleransi dimensi, dan apakah diperlukan sisipan atau bagian multi-material.
Kebanyakan pilihan proses yang salah berasal dari penetapan harga geometri terlebih dahulu dan volume kedua. Balikkan urutan itu, dan keputusan menjadi lebih jelas.
Untuk grommet kecil yang menyegel kabel yang melewati panel lembaran logam, geometrinya pendek, dindingnya tipis, dan jumlah komponennya sering kali tinggi. Kombinasi tersebut mengarah pada pencetakan, dengan alat multi-rongga yang diamortisasi dengan cepat. Untuk saluran sepanjang satu meter yang menahan kaca jendela, ekstrusi adalah satu-satunya cara yang masuk akal.
 Grommet Karet yang Dapat Disesuaikan untuk Perlindungan Kabel dan Kawat Grommet yang dibentuk melindungi kabel yang melewati panel dan ideal untuk produksi volume tinggi. Tersedia dalam EPDM, NBR, CR, atau NR dengan kekerasan yang dapat disesuaikan dan berbagai ukuran. Lihat Produk →
Komponen karet khusus yang paling hemat biaya sering kali menggabungkan bagian konstan yang diekstrusi dengan sudut, ujung, atau sisipan yang direkatkan, yang berarti pabrikan harus menjalankan kedua proses tersebut sendiri.
Jiaxing Tosun Rubber & Plastic Co., Ltd. mengoperasikan pencampuran bahan, persiapan selang, pencetakan, dan ekstrusi di satu lokasi, dengan 12 insinyur desain dan formulasi cetakan serta tim inspeksi teknis yang beranggotakan 20 orang. Kombinasi tersebut penting karena suku cadang hibrida, seperti selang pendingin dengan siku yang dibentuk pada jalur lurus yang diekstrusi, memerlukan satu pemilik teknik untuk toleransi dan pengiriman, bukan dua pemasok yang menegosiasikan sambungan lem.
Contoh hibrida yang umum meliputi:
Ketika satu pemasok mengontrol cetakan ekstrusi dan cetakan kompresi, transisi antar proses dirancang di papan gambar, bukan ditambal di jalur perakitan. Sambungan yang dibentuk hingga diekstrusi diuji sebagai rakitan lengkap sebelum dilepaskan.
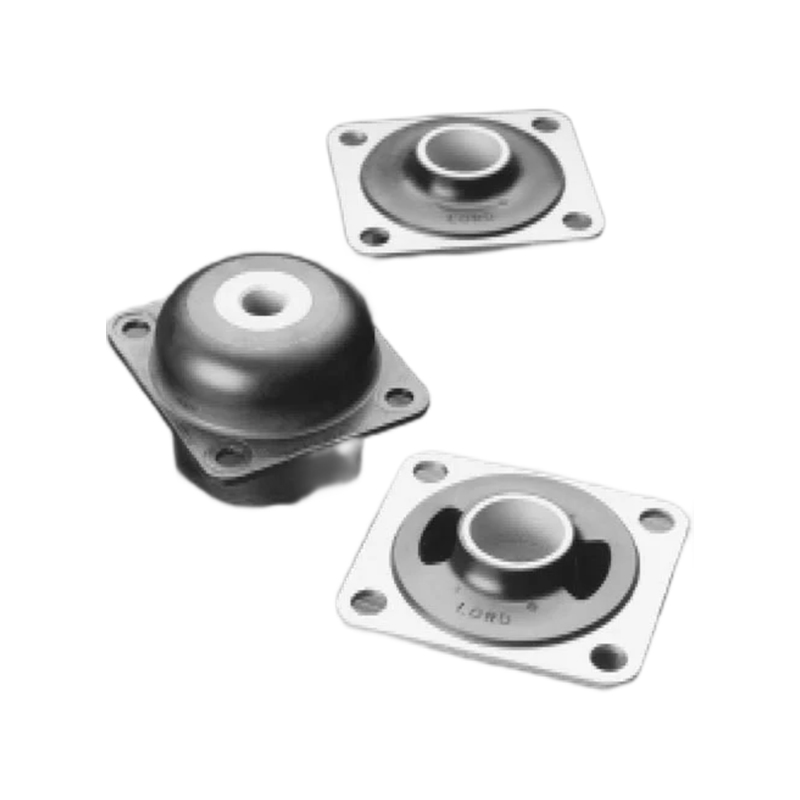
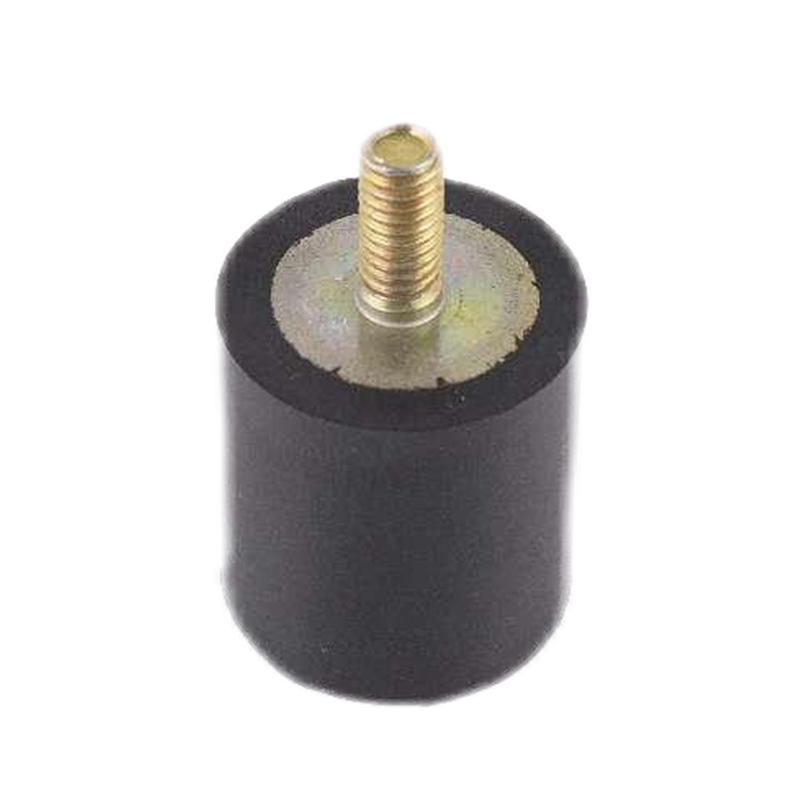
Di sinilah keahlian bonding berperan. Dudukan karet-ke-logam yang menyerap getaran dilengkapi sisipan yang harus tetap sejajar selama proses pengeringan; segel cuaca yang diekstrusi tidak memiliki sisipan sama sekali. Memahami ke mana sisipan ditempatkan biasanya menentukan varian cetakan mana yang digunakan pada perusahaan lini produksi cetakan .
 Segel Gasket Jendela dan Pintu yang Diekstrusi dalam Berbagai Elastomer Segel yang diekstrusi ini memberikan kedap cuaca untuk pintu dan jendela di sektor transportasi, konstruksi, dan kelautan. Pilih dari EPDM, CR, silikon, atau FKM dengan warna yang dapat disesuaikan. Lihat Produk →
Tidak. Ekstrusi membentuk profil kontinu dan tidak dapat menempatkan sisipan di dalam cetakan. Sisipan dicetak selama siklus pengawetan atau diikat setelahnya dalam operasi sekunder.
Pencetakan biasanya mencapai toleransi yang lebih ketat pada fitur tiga dimensi yang kritis, dengan /- 0,1-0,3 mm umum pada dimensi yang dikontrol rongga. Ekstrusi mempertahankan geometri penampang yang tepat pada arah penarikan tetapi memiliki toleransi profil yang lebih longgar, biasanya /- 0,3-0,8 mm.
Tidak. Ekstrusi memiliki biaya masuk perkakas yang lebih rendah, namun pencetakan per bagian bisa menjadi lebih murah pada volume tinggi karena perkakas multi-rongga menyembuhkan beberapa bagian per siklus dan menghilangkan langkah penyambungan sekunder pada geometri kompleks.
Ya. Pemasok yang menjalankan kedua proses tersebut, seperti Jiaxing Tosun Rubber & Plastic Co., Ltd., dapat merancang rakitan hibrid dengan bagian yang diekstrusi dan detail cetakan dalam satu sistem kualitas, yang menyederhanakan toleransi, pengujian, dan pengiriman.
Jawaban cepat: ekstrusi untuk profil konstan yang panjang, pencetakan untuk komponen 3D yang kompleks, dan pendekatan hibrid ketika kedua fitur muncul dalam satu perakitan.
Pusat Produk
Karet untuk memasukkan ikatan Produk karet yang diekstrusi Selang karet Produk cetakan khususTautan cepat
Hubungi kami
Hak Cipta ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Semua hak dilindungi undang -undang.
Pabrik Karet dan Plastik Kustom Pabrik