Berita Industri
Rumah / Berita / Berita Industri / Dari Penggambaran hingga Pengiriman: Bagaimana Produsen Karet Kustom Mendukung Siklus Pengembangan OEM


2026-10-12
Siklus pengembangan OEM untuk komponen karet khusus dimulai ketika seorang insinyur mengeluarkan gambar dan mengajukan satu pertanyaan: dapatkah bagian ini dicetak, dalam bahan ini, dengan toleransi ini, dengan cukup cepat untuk melindungi tanggal peluncuran? Untuk bellow, gasket, selang, dan dudukan berikat, 12 hingga 18 minggu antara penarikan dan pengiriman biasanya menyembunyikan lebih banyak risiko daripada biaya. Di Jiaxing Tosun Rubber & Plastic Co., Ltd., produsen karet khusus yang mengoperasikan pabrik seluas 15.000 meter persegi di Jiaxing, Tiongkok, waktu tersebut dipersingkat menjadi 9 hingga 10 minggu karena peninjauan desain-untuk-manufaktur (DFM), pemilihan bahan, desain cetakan, pengambilan sampel, dan inspeksi dilakukan secara paralel dan bukan secara berurutan. Perbedaan antara pemasok komponen dan mitra pengembangan terlihat pada lima hari kerja pertama setelah pengundian tiba.
Pabrikan karet khusus mengompresi program OEM dengan menjalankan enam alur kerja secara bersamaan: DFM, definisi majemuk, perkakas, pengambilan sampel, validasi, dan produksi serial. Setiap aliran kerja memiliki fungsi yang berbeda secara internal, tetapi OEM melihatnya sebagai satu garis waktu. Tim teknik mengelola asumsi aliran cetakan dan penyusutan, tim material mencampur dan menguji senyawa uji, bengkel perkakas memotong baja, dan tim inspeksi menyiapkan rencana pengukuran. Ketika tim ini melapor ke salah satu pemilik proyek, OEM menghindari mode kegagalan klasik di mana cetakan tiba sebelum senyawa divalidasi.
| Fase pengembangan | keputusan OEM | Tindakan pemasok karet | Durasi tipikal |
| Pelepasan gambar | Kunci geometri, toleransi, permukaan akhir | Tinjauan DFM, pemeriksaan kemampuan cetakan, masukan penyusutan | 3-5 hari |
| Definisi materi | Tetapkan persyaratan suhu, cairan, ozon, dan beban | Rekomendasi gabungan dengan data pengujian | 5-7 hari |
| Desain perkakas | Menyetujui konsep cetakan dan jumlah rongga | Kelas baja, garis perpisahan, lokasi gerbang | 7-14 hari |
| Pengambilan sampel | Uji kesesuaian, fungsi, dan penyegelan | Contoh cetakan, laporan dimensi, artikel pertama | 10-21 hari |
| Validasi | Penandatanganan uji ketahanan dan lingkungan | Pengujian batch, sertifikat material, file PPAP | 2-4 minggu |
| Jalur produksi | Jadwalkan pasokan jalur dan stok pengaman | Kontrol proses, pemeriksaan akhir, pengemasan | Terus menerus |
Perhatikan tumpang tindihnya. Tinjauan DFM selesai saat OEM masih menyelesaikan siklus kerja, dan desain cetakan dimulai sebelum validasi gabungan selesai ketika pemasok menjalankan uji coba secara paralel. Untuk penutup cetakan seperti boot perpindahan gigi atau bellow suspensi, cetakan yang sama yang menghasilkan barang pertama kemudian digunakan untuk produksi serial, sehingga sampel persetujuan mencerminkan kemampuan proses yang sebenarnya.
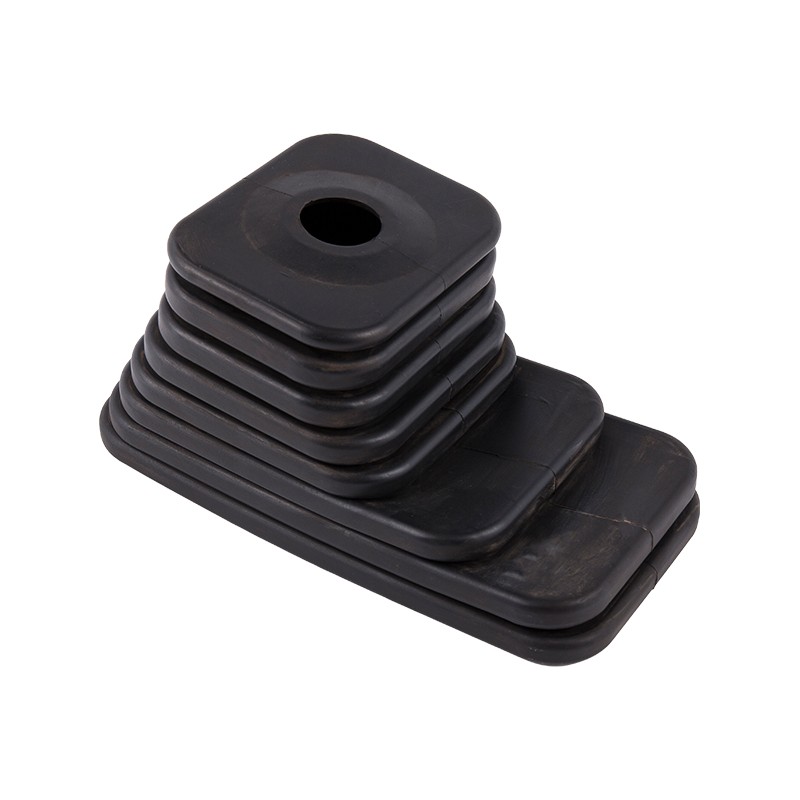
 EPDM Gear Shifter Boot Bellow Penutup Debu untuk Aplikasi Otomotif Bellow EPDM ini melindungi sistem perpindahan gigi dengan ketahanan suhu dari -40°C hingga 150°C. Desainnya yang fleksibel cocok untuk kendaraan penumpang, komersial, dan off-road, menjadikannya relevan saat meninjau persetujuan cetakan untuk sampel barang pertama. Lihat Produk →
Setelah DFM ditandatangani, perkakas berpindah ke lini produksi cetakan pada minggu yang sama OEM menyetujui konsep cetakan.
Kecepatan dan kualitas umpan balik DFM memberi tahu OEM apakah produsen karet khusus akan melindungi siklus pengembangan atau mengkonsumsinya. Pemasok yang cakap akan membalas dalam tiga hingga lima hari kerja dengan masukan nyata: sudut rancangan, garis perpisahan, keseimbangan ketebalan dinding, dan nilai penyusutan cetakan. EPDM menunjukkan penyusutan cetakan linier sekitar 1,8 persen hingga 2,5 persen; silikon bisa mencapai 3,0 persen hingga 3,5 persen. Jika rongga dipotong tanpa kompensasi penyusutan, bibir penyekat berukuran 50 milimeter dapat bergeser lebih dari satu milimeter, cukup untuk gagal dalam uji kebocoran.
Desain untuk kemampuan manufaktur pada karet berarti memverifikasi bahwa setiap fitur geometris dapat dibentuk, dibongkar, dan diukur dalam toleransi yang ditentukan sebelum baja dipotong.
Pemilihan bahan memperbaiki desain cetakan, siklus pengeringan, dan harga satuan, sehingga produsen karet khusus harus mengusulkan kompon sebelum menawarkan alat tersebut. Gambar tersebut sering kali menyebutkan nama elastomer generik; pemasok mengubahnya menjadi senyawa spesifik dengan kekerasan Shore A, jendela layanan, dan target kompresi yang ditetapkan. EPDM tahan terhadap ozon dan cuaca dari -50°C hingga 150°C dan cocok untuk selang radiator, segel pintu, dan bellow. Silikon menjaga fleksibilitas dari -60°C hingga 230°C untuk gasket dan penutup listrik. NBR menangani minyak dan bahan bakar. Karet alam menyerap getaran seperti dudukan dan bemper.
| Elastomer | Jangkauan layanan | Kekuatan kunci | Suku cadang OEM yang khas |
| EPDM | -50°C hingga 150°C | Ozon, cuaca, dan tahan air | Selang radiator, segel pintu, bellow |
| Silikon | -60°C hingga 230°C | Stabilitas termal, set kompresi rendah | Gasket, tutup, segel listrik |
| NBR | -30°C hingga 100°C | Ketahanan minyak dan bahan bakar | Selang oli, segel bahan bakar |
| Karet alam | -50°C hingga 80°C | Elastisitas dan kekuatan sobek | Dudukan getar, bemper |
Ketika paking flensa harus menahan tekanan dan panas pada sambungan yang sama, EPDM dengan set kompresi rendah adalah garis dasar yang biasa, dan laboratorium pengujian harus menyediakan data set kompresi dan volume-swell sebelum cetakan disetujui.
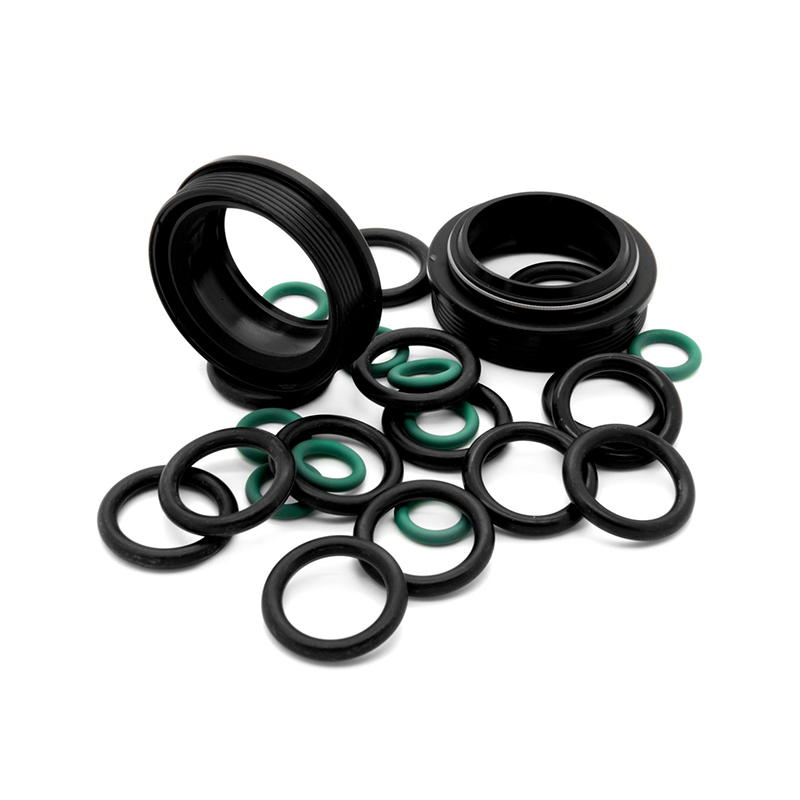
 Gasket dan Segel Karet Berflensa dalam Berbagai Pilihan Elastomer Pilihan gasket ini mencakup EPDM, NBR, silikon, FKM, dan banyak lagi, dengan aplikasi dalam penyegelan cairan dan tekanan. Data kumpulan kompresi penting untuk sambungan flensa, sehingga sesuai dengan konteks validasi material sebelum persetujuan cetakan. Lihat Produk →
Pengambilan sampel paralel, di mana konstruksi cetakan, uji material, dan inspeksi dimensi saling tumpang tindih, mempersingkat siklus pengembangan OEM dari sekitar 18 minggu menjadi sekitar 10 minggu. Program konvensional bergerak secara berurutan: menunggu cetakan, menunggu bahan, menunggu laporan pengujian. Dalam pengambilan sampel paralel, baja perkakas dipotong saat kumpulan senyawa dicampur, dan tembakan pertama diukur pada minggu yang sama saat cetakan dipoles.
Totalnya turun dari 18 minggu menjadi 10 minggu karena tidak ada fase yang menunggu penyelesaian fase sebelumnya. Untuk profil kontinu, logika paralel yang sama bergeser ke lini produksi ekstrusi karet , di mana uji coba cetakan menggantikan uji coba cetakan.
Produsen karet khusus mendapatkan peran pengiriman OEM hanya jika produksi serial memiliki toleransi yang sama dengan yang ditunjukkan oleh sampel yang disetujui. Peningkatan skala adalah kegagalan pemasok kecil: bagian yang diukur dengan sempurna di ruang sampel akan hilang ketika cetakan yang sama dijalankan pada tekanan produksi. Tosun mengatasi hal ini dengan lebih dari 250 karyawan, termasuk 12 insinyur desain dan formulasi cetakan serta tim inspeksi teknis yang beranggotakan 20 orang, di dalam gedung seluas 18.000 meter persegi.
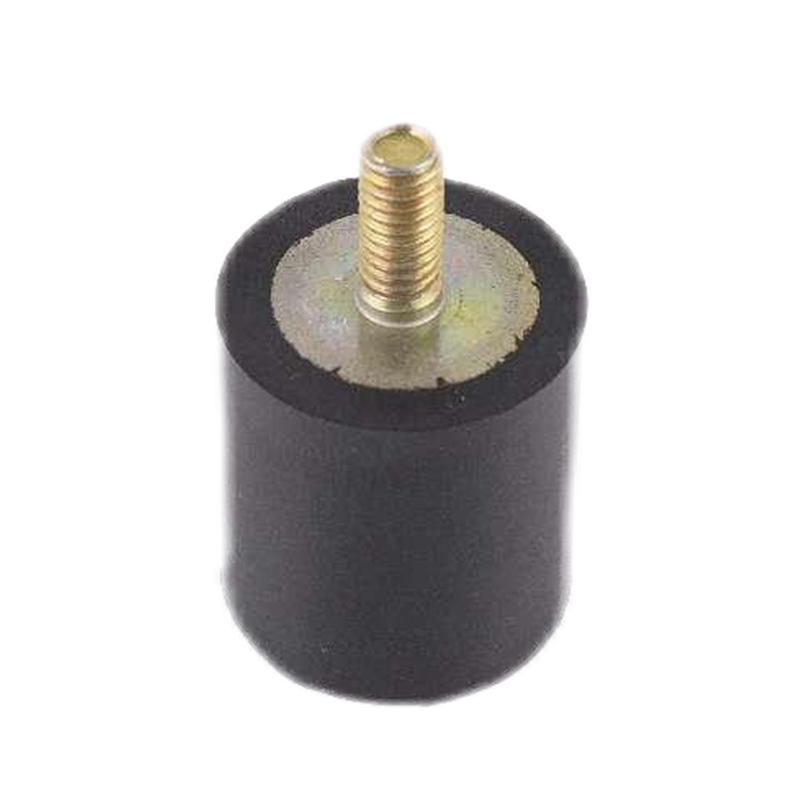
Tim inspeksi menjaga material, suku cadang dalam proses, dan barang jadi, dan laboratorium di lokasi mendukung permintaan pengujian yang biasanya dilakukan pelanggan OEM di dalam PPAP mereka. Dudukan getar adalah wadah multi-material yang paling jelas: sisipan baja, elemen karet, dan antarmuka yang terikat dengan pengawet menjadi salah satu komponen yang harus bertahan dalam siklus beban berulang.
 Dudukan Isolasi Getaran Karet untuk Kendaraan dan Peralatan Industri Dudukan ini menggabungkan sisipan karet dan baja untuk aplikasi engine, kabin, dan transmisi, sehingga menawarkan kapasitas beban tinggi dan peredam getaran. Mereka mengilustrasikan bagian multi-material yang relevan dengan dokumentasi PPAP dan persyaratan sertifikasi material. Lihat Produk →
Proses Persetujuan Suku Cadang Produksi adalah paket dokumentasi yang digunakan OEM untuk mengonfirmasi bahwa proses pemasok dapat memproduksi suku cadang secara konsisten sesuai toleransi gambar. Ini mencakup laporan dimensi, sertifikat material, dan data kemampuan.
Keandalan pengiriman bergantung pada perencanaan material, bukan keberuntungan. Jadwal yang dikonfirmasi dengan laporan sampel dan hasil pengujian batch memberikan sinyal yang jelas kepada pembeli OEM bahwa tanggal peluncuran dilindungi.
Daftar periksa lima menit sebelum gambar meninggalkan meja Anda mencegah penundaan paling umum dalam siklus pengembangan karet OEM.
Untuk bagian EPDM atau silikon yang dicetak, siklus umumnya adalah 12 hingga 18 minggu. Dengan pengambilan sampel paralel dan toko alat terintegrasi, bagian yang sama dapat mencapai PPAP dalam 9 hingga 11 minggu, bergantung pada kompleksitas geometri dan jumlah putaran iterasi.
Gambar tersebut harus menyatakan toleransi fungsional, kisaran suhu layanan, paparan cairan atau media, kekerasan di Shore A, sertifikasi yang diperlukan, dan volume tahunan. Menambahkan lingkungan pengoperasian membantu pabrikan merekomendasikan elastomer yang tepat sebelum perkakas dimulai.
Pabrikan yang cakap menggunakan tim inspeksi khusus, laboratorium pengujian, pemeriksaan dalam proses, dan dokumentasi PPAP. Tosun, misalnya, mengoperasikan 20 staf inspeksi teknis dan laboratorium di lokasi untuk menerbitkan sertifikat material dan laporan dimensi pada setiap batch.
Bagian cetakan menggunakan rongga tertutup dan setelan bellow, gasket, sumbat, dan dudukan berikat; bagian yang diekstrusi dijalankan melalui cetakan untuk membentuk profil kontinu seperti strip cuaca dan segel saluran. Pilihannya mengubah waktu perkakas, logika pengambilan sampel, dan masukan DFM yang Anda terima.
Pusat Produk
Karet untuk memasukkan ikatan Produk karet yang diekstrusi Selang karet Produk cetakan khususTautan cepat
Hubungi kami
Hak Cipta ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Semua hak dilindungi undang -undang.
Pabrik Karet dan Plastik Kustom Pabrik