Berita Industri
Rumah / Berita / Berita Industri / Mengapa Desain Cetakan In-House Penting untuk Kualitas Suku Cadang Karet Kustom dan Waktu Proses


2026-10-26
Pembeli Tingkat 1 mengirimkan pemberitahuan perubahan teknik untuk grommet karet cetakan kompresi: ketebalan dinding naik 0,3 mm, target kekerasan dipindahkan dari 60 ke 65 Shore A. Jika pemasok mengarahkan revisi tersebut ke toko perkakas luar, pembeli menunggu satu minggu untuk mendapatkan penawaran dan dua minggu lagi untuk perkakas yang dimodifikasi. Jika pemasok mendesain dan mengerjakan cetakan sendiri, revisi biasanya dilakukan dalam waktu 48 jam dan komponen uji coba pertama akan dilakukan dalam lima hari. Kesenjangan itulah yang menjadi alasannya desain cetakan internal penting untuk kualitas suku cadang karet khusus dan waktu tunggu.
Untuk komponen karet khusus, cetakan bukanlah detail produksi; itu adalah definisi produk. Geometri rongga, kompensasi penyusutan, ventilasi, alur flash, dan posisi garis perpisahan menentukan apakah suku cadang tersegel, pas, dan bertahan dalam siklus kerjanya. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), produsen karet di Jiaxing dengan lebih dari 250 karyawan, memperlakukan desain cetakan sebagai fungsi teknik internal: 12 insinyur desain cetakan dan formula bekerja di gedung yang sama sebagai pencampuran bahan, pencetakan dan ekstrusi, dan tim inspeksi teknis yang beranggotakan 20 orang mengukur hasilnya.
Desain cetakan internal mempersingkat iterasi perkakas dari berminggu-minggu menjadi berhari-hari karena tinjauan gambar, pemesinan rongga, dan umpan balik proses semuanya dilakukan dalam satu atap.
Setiap revisi desain pada perkakas yang dibeli mengikuti jalur lambat yang sama: pembuat karet meneruskan perubahan Anda ke toko perkakas eksternal, bengkel tersebut melakukan penawaran ulang, menyesuaikan pekerjaan ke dalam jadwalnya, mengerjakan rongga, mengirimkan suku cadang uji coba, dan menunggu umpan balik. Dua atau tiga siklus ini pada satu program dapat menghapus seluruh jendela peluncuran. Tim perkakas internal melewatkan langkah-langkah penawaran dan penjadwalan sepenuhnya.
Perbedaannya bertambah sepanjang masa pakai program. Setiap putaran PPAP, perubahan material, dan perbaikan lapangan mencapai putaran yang sama. milik Tosun program selang yang dibentuk khusus untuk sistem pendingin OEM tetap sesuai jadwal melalui serangkaian revisi gabungan karena masing-masing revisi dipindahkan langsung dari teknisi formula ke bagian perkakas internal, bukan ke seluruh kota.
Peta toleransi bagian karet cetakan kompresi ditetapkan saat rongga dirancang, bukan saat mesin press ditutup.
Karet menyusut setelah diawetkan, dan penyusutannya tidak merata. Tergantung pada polimer, pemuatan pengisi, dan durometer, senyawa EPDM atau NBR yang khas bergerak 1,5-3,5% antara rongga dan bagian yang didinginkan. Toko perkakas eksternal biasanya menerapkan faktor penyusutan nilai buku pada gambar pelanggan. Ketika material atau proses bergeser, dugaan tersebut berubah menjadi penolakan dimensional. Perancang internal menerapkan nilai penyusutan yang diukur pada kompon sebenarnya, memverifikasi hasilnya pada uji coba pertama, dan memperbaiki rongga sebelum produksi dimulai.
| Keputusan desain cetakan | Apa yang dikontrolnya | Kegagalan umum ketika dialihdayakan |
| Tunjangan penyusutan rongga | Dimensi akhir luar dan dalam | Suku cadang berukuran terlalu besar atau terlalu kecil di PPAP; geometri ditolak |
| Garis perpisahan dan alur flash | Ketebalan flash, upaya pemangkasan, permukaan segel | Bekas robekan dan jalur bocor pada bibir penyegel gasket |
| Penempatan ventilasi | Perangkap udara, garis rajutan, pengisian rongga | Rongga di sudut pengisian terakhir gagal karena tekanan |
| Tata letak draf dan ejeksi | Menghilangkan stres dan distorsi bagian | Dinding tipis bellow meregang atau terbelah selama pengupasan |
| Baja rongga dan permukaan akhir | Perilaku pelepasan dan tekstur permukaan | Menempel dalam produksi; cacat permukaan pada permukaan penyegelan |
Toleransi perencanaan terhadap proses yang diketahui adalah hal yang membedakan komponen karet yang lolos pemeriksaan artikel pertama dengan komponen yang memerlukan tiga putaran penyesuaian alat. Gasket dengan bibir penyegel 0,4 mm, bellow dengan dinding 1,2 mm, atau dudukan flensa dengan sisipan terikat semuanya bergantung pada hal yang sama: rongga yang dirancang oleh orang yang akan menjalankannya.
 Gasket dan Segel Karet Berflensa untuk Perencanaan Toleransi Dimensi Halaman produk ini merinci gasket karet berflensa di beberapa senyawa, mendukung fokus paragraf pada desain rongga dan perencanaan toleransi. Tinjau opsi material dan aplikasi penyegelan untuk menyelaraskan perilaku senyawa dengan perkiraan penyusutan dan aliran. Lihat Produk →
Geometri cetakan dan kompon karet harus dikembangkan bersama-sama karena perilaku penyusutan, aliran dan ikatan berubah setiap kali kedua sisi berubah.
Penyesuaian kekerasan dari 60 hingga 70 Shore A mengubah perilaku aliran dan penyusutan pasca perawatan. Peralihan dari EPDM ke campuran silikon mengubah sudut aliran udara, ventilasi, dan perlakuan pelepasan. Jika pengembangan gabungan dan desain cetakan dilakukan di organisasi yang berbeda, setiap perubahan material akan memicu pemotongan ulang perkakas yang mahal. Ketika insinyur yang sama memiliki keduanya, cetakan dirancang berdasarkan kurva pengeringan sebenarnya dan formulasinya disesuaikan untuk mengisi rongga dengan bersih.
Kompensasi penyusutan is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Bagian-bagian yang kompleks membuat saling ketergantungan terlihat. Bellow karet dengan dinding bergelombang tipis memerlukan aliran yang presisi dan geometri pembongkaran; diafragma yang diperkuat kain memerlukan zona deformasi terkontrol yang sejajar dengan kontur rongga; dudukan berikat karet-ke-logam memerlukan penempatan garis ikatan yang disesuaikan untuk memasukkan toleransi. Tosun memasangkan 12 insinyur desain cetakan dan formula pada kelompok produk ini, sehingga perubahan gambar tetap berada dalam satu putaran umpan balik.
 Bellow Boot Pemindah Gigi EPDM dengan Desain Cetakan Khusus Teks sebelumnya menyoroti dinding bergelombang tipis dan penempatan garis pengikat, dan halaman di bawah ini menentukan rentang kinerja EPDM dan opsi penyesuaian. Ini menunjukkan bagaimana insinyur cetakan internal menangani geometri demolding yang rumit untuk aplikasi otomotif. Lihat Produk →
Anda dapat memverifikasi kemampuan desain cetakan internal dengan empat pertanyaan langsung, tanpa meminta tur pabrik.
Audit yang sama berlaku untuk pemasok mana pun yang Anda evaluasi. Apa yang ditunjukkan oleh toko in-house yang mumpuni dengan angka, biasanya tidak bisa dilakukan oleh model outsourcing.
| Bidang audit | Bukti kemampuan internal yang nyata | Bendera merah |
| Tim teknik | Dinamakan insinyur desain cetakan dan formula | Kami membeli perkakas dari toko mitra |
| permesinan | Di dalam rumah CNC, EDM or wire-cut cavity work | Semua pemesinan rongga disubkontrakkan |
| Riwayat revisi | Catatan bertanggal dari permintaan perubahan hingga uji coba | Tidak ada catatan; pengerjaan ulang diserap secara diam-diam |
| Inspeksi artikel pertama | Pengukuran lab pada hari yang sama dan persetujuan QC | Suku cadang dikirim untuk diperiksa setelah berminggu-minggu |
Ketika pemasok lolos keempat pemeriksaan tersebut, keputusan pembelian beralih dari harga per alat ke total waktu tunggu dan kualitas first-pass di seluruh program. Standar yang sama berlaku baik suku cadangnya berupa paking datar atau dudukan yang diikat dari karet ke logam; dudukan berikat hanya menuntut lebih banyak dari desain cetakan, karena posisi sisipan dan mahkota ikatan berada di rongga yang sama.
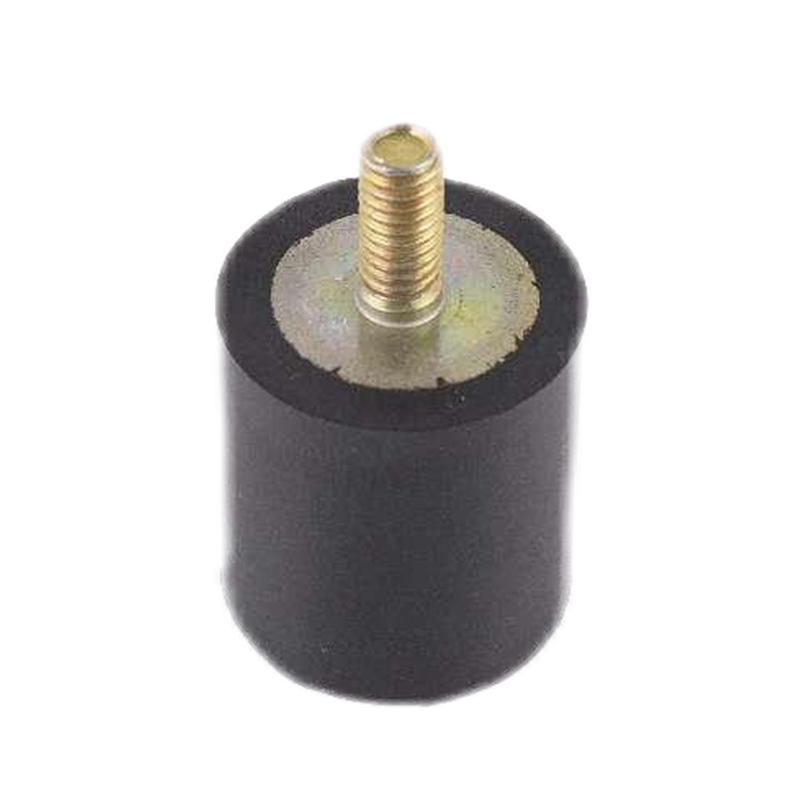
 Pemasangan Isolasi Getaran Karet untuk Desain Rongga Berikat Halaman pemasangan ini mencantumkan EPDM, NBR, dan senyawa yang dapat disesuaikan dengan kapasitas beban dan detail isolasi getaran. Hal ini sesuai dengan diskusi tentang dudukan berikat karet-ke-logam, yang menunjukkan bagaimana posisi sisipan dan mahkota pengikat ditangani dalam desain rongga. Lihat Produk →
Pada program khusus pada umumnya, desain perkakas awal diselesaikan dalam 2-4 minggu secara internal dibandingkan 6-10 minggu melalui toko perkakas eksternal. Untuk revisi selama PPAP atau setelah kegagalan di lapangan, jedanya adalah 3-5 hari dibandingkan 2-4 minggu per putaran.
Tidak dengan sendirinya. Toleransi yang lebih ketat diperoleh dari perancangan rongga terhadap penyusutan dan aliran senyawa sebenarnya, kemudian pengukuran benda pertama dengan tim yang sama. Desain cetakan internal menciptakan kondisi untuk putaran tersebut; itu tidak menjamin hasilnya sendiri.
Ya. Bahkan paking datar pun bergantung pada kompensasi penyusutan, penempatan alur flash, dan lokasi garis perpisahan. Suku cadang yang lebih sederhana juga memiliki margin teknik terkecil, sehingga rongga yang tidak akurat akan muncul sebagai produk cacat pada proses produksi pertama.
Ajukan empat pertanyaan audit: pembagian jumlah karyawan insinyur, lokasi pemesinan rongga, catatan revisi, dan waktu respons artikel pertama. Pemasok dengan kemampuan internal yang nyata akan menjawab keempatnya dengan nama, tanggal, dan hasil terukur.
Pusat Produk
Karet untuk memasukkan ikatan Produk karet yang diekstrusi Selang karet Produk cetakan khususTautan cepat
Hubungi kami
Hak Cipta ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Semua hak dilindungi undang -undang.
Pabrik Karet dan Plastik Kustom Pabrik